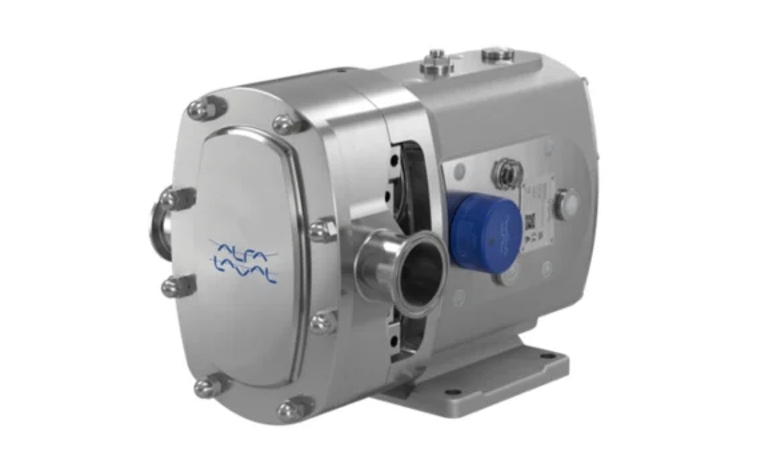
Alfa Laval presenta la nuevas bombas de lóbulos rotativos MaxiLobe
ALFA LAVAL | Las nuevas bombas de desplazamiento positivo amplían el rango operativo, protegen la calidad del producto, simplifican el mantenimiento y aumentan el tiempo de actividad.
Un estándar superior para procesos higiénicos exigentes
Los fabricantes de los sectores lácteo, alimentario, de bebidas, de productos para el hogar y cuidado personal, y farmacéutico se enfrentan a una presión constante para mejorar la eficiencia, maximizar el tiempo de actividad y reducir el coste total de propiedad. Las gamas de bombas Alfa Laval MaxiLobe y MaxiLobe UltraPure responden a estas prioridades mediante una mayor eficiencia volumétrica, un rango operativo más amplio, mayores garantías de seguridad y un mantenimiento más sencillo.
“Durante décadas, nuestras bombas de lóbulos rotativos se han utilizado ampliamente en procesos higiénicos y de alta pureza, donde la fiabilidad y un rendimiento predecible son fundamentales”, afirma Russ Kelly, responsable de la cartera de bombas de Alfa Laval. “MaxiLobe se basa en ese legado con un diseño higiénico mejorado y un rango operativo más amplio, lo que permite que bombas de menor tamaño realicen el mismo trabajo a velocidades más bajas. Las velocidades reducidas disminuyen el esfuerzo cortante, lo que ayuda a mejorar la eficiencia operativa y a proteger los productos sensibles a dicho esfuerzo”.
Inversión optimizada
Las bombas MaxiLobe y MaxiLobe UltraPure ayudan a optimizar la inversión de capital gracias a su elevada eficiencia volumétrica y a un rango de caudal y presión excepcionalmente amplio. Además, al permitir seleccionar una bomba más pequeña para la tarea requerida en las aplicaciones adecuadas, MaxiLobe puede reducir los costes de equipo e instalación, incluidos los componentes eléctricos asociados. Esto disminuye la necesidad de sobredimensionar los equipos, manteniendo al mismo tiempo la flexibilidad operativa.
Las actualizaciones son igualmente sencillas. Las dimensiones clave de las conexiones coinciden con las de todas las bombas Alfa Laval SRU y la mayoría de los modelos SX y SX UltraPure, lo que permite su sustitución sin modificar la tubería existente. En condiciones operativas definidas, MaxiLobe ofrece caudales al menos un 5 % superiores a los del modelo SRU equivalente, mejorando la capacidad del proceso sin aumentar el espacio ocupado ni la complejidad de la instalación.
Funcionamiento rentable
Las bombas MaxiLobe y MaxiLobe UltraPure pueden alcanzar los caudales requeridos a velocidades de funcionamiento más bajas, lo que ayuda a reducir el consumo de energía y los costes de electricidad. En muchas aplicaciones, esto puede suponer un ahorro energético superior al 25 %. El funcionamiento a velocidades más bajas también reduce el esfuerzo cortante sobre productos sensibles que podrían dañarse al operar a velocidades mayores. Al reducir la tensión mecánica, las bombas MaxiLobe contribuyen a prolongar los intervalos de mantenimiento y la vida útil del equipo. El diseño robusto de la caja de engranajes garantiza un rendimiento fiable en condiciones exigentes, lo que reduce el riesgo de paradas imprevistas y favorece una operación más predecible y eficiente en el uso de recursos, además de disminuir los costes del ciclo de vida.
Mayor garantía de calidad
Las bombas MaxiLobe y MaxiLobe UltraPure protegen la calidad del producto y reducen el riesgo de contaminación cruzada gracias a elastómeros de perfil preciso, una limpieza superior y un diseño higiénico de alta pureza. De serie, MaxiLobe cuenta con las certificaciones EHEDG y 3-A, además de cumplir plenamente con la normativa de la FDA, ofreciendo así una solución higiénica sin concesiones.
Para aplicaciones farmacéuticas y biotecnológicas, MaxiLobe UltraPure cumple con las normas ASME BPE y las directrices de Buenas Prácticas de Fabricación (GMP). Ofrece diversas opciones de materiales, acabados superficiales mejorados y componentes en contacto con el producto que cumplen los requisitos de la FDA y la USP. La completa documentación Alfa Laval Q-doc proporciona trazabilidad total y soporte para la validación en entornos de fabricación regulados.
Cada bomba se somete a pruebas en fábrica y se entrega con un certificado de rendimiento que confirma el cumplimiento de su curva de funcionamiento especificada, garantizando así una puesta en marcha fiable y sin contratiempos.
Mantenimiento simplificado
Las bombas MaxiLobe y MaxiLobe UltraPure han sido diseñadas para permitir un mantenimiento rápido y predecible. Los cierres mecánicos simples de carga frontal pueden sustituirse sin necesidad de retirar la bomba de la línea de proceso, lo que reduce el tiempo de inactividad durante las tareas de mantenimiento rutinario. El uso de componentes intercambiables y calces de fácil acceso simplifica las operaciones de mantenimiento y ayuda a reducir el tiempo necesario para realizarlas. Asimismo, la organización de servicio global de Alfa Laval ofrece asistencia adicional para el mantenimiento, independientemente de dónde estén instaladas las bombas.


 Martes, 13 de octubre de 2026
 Imprimir